


Tanyakan kepada lima pemasok logam paduan aluminium mana yang paling umum digunakan, dan Anda mungkin akan menerima lima jawaban berbeda. Kebingungannya bukan karena kurangnya data. Ini adalah masalah perspektif. Di seluruh komponen struktural yang dikerjakan, 6061 adalah nilai default. Di seluruh lembaran gulung yang digunakan untuk tangki, penutup dan peralatan masak, 3003 timah. Di dalam fasilitas die casting bertekanan, pekerja kerasnya adalah A380, lebih dikenal di Asia sebagai ADC12 dan di Eropa sebagai AlSi8Cu3Fe. Oleh karena itu, jawaban yang paling berguna bagi seorang insinyur bukanlah nomor paduan tunggal, namun pandangan yang jelas tentang paduan mana yang mendominasi setiap proses dan alasannya.
Artikel ini menguraikan sistem paduan aluminium, membandingkan nilai yang sebenarnya Anda temukan dalam kutipan dan gambar, dan menjelaskan cara memilih bahan yang tepat untuk komponen Anda. Bagian ini diakhiri dengan saran pengadaan praktis untuk suku cadang mesin dan cetakan, termasuk pemeriksaan kualitas yang memisahkan mitra pengecoran yang andal dari mitra pengecoran berbiaya rendah.
Paduan Tempa versus Paduan Cor: Mulai Di Sini
Paduan aluminium pertama-tama dibagi berdasarkan rute yang digunakan untuk membentuknya. Paduan tempa digulung, diekstrusi, ditempa atau ditarik menjadi bentuk padat, dan kemudian diproses lebih lanjut. Paduan cor dilebur dan dituangkan ke dalam cetakan. Perbedaan ini penting karena batasan komposisi berbeda. Paduan tempa seperti 6061 dapat digulung menjadi lembaran atau diekstrusi menjadi profil, namun sulit untuk dituang. Paduan die-cast seperti A380 memiliki fluiditas yang sangat baik dalam cetakan, namun tidak tersedia sebagai lembaran canai standar.
Setiap keluarga kemudian dibagi menjadi kelompok yang dapat diberi perlakuan panas dan tidak dapat diberi perlakuan panas. Paduan yang tidak dapat diolah dengan panas, termasuk seri 1000, 3000, dan 5000, memperoleh kekuatan dari pengerasan regangan selama penggulungan, penarikan, atau pengerjaan dingin. Paduan yang dapat diberi perlakuan panas, seperti seri 2000, 6000, dan 7000, diperkuat dengan perlakuan panas larutan yang diikuti dengan penuaan buatan, sering kali berakhir dengan temper seperti T6. Langkah temper ini dapat meningkatkan kekuatan luluh sebesar dua hingga tiga kali lipat dibandingkan dengan kondisi anil, itulah sebabnya nomor mutu yang sama dapat muncul dalam aplikasi yang sangat berbeda.
Perbedaan ini menjelaskan mengapa pemasok lembaran dan pemasok die casting akan memberi Anda jawaban berbeda untuk pertanyaan yang sama. Mereka melaporkan paduan yang memiliki kinerja terbaik dalam proses mereka sendiri. Proses pengecoran aluminium lengkap, mulai dari peleburan hingga penyelesaian akhir, tercakup dalam kami panduan pengecoran aluminium ; disini kita fokus pada materinya sendiri.
Sistem Penomoran Paduan: Sekilas Membaca Nilai
Sebagian besar nilai aluminium komersial mengikuti sistem Asosiasi Aluminium empat digit. Digit pertama menunjukkan unsur paduan utama. Tabel di bawah ini merangkum delapan seri yang dibuat dan pesan yang dibawa setiap nomor.
| Seri | Elemen Paduan Utama | Metode Penguatan | Aplikasi Khas |
|---|---|---|---|
| 1xxx | Tidak ada (minimal 99% aluminium) | Kerja dingin | Konduktor listrik, tangki kimia, reflektor |
| 2xxx | Tembaga | Perawatan panas | Struktur luar angkasa, pengencang, suku cadang mesin berkekuatan tinggi |
| 3xxx | mangan | Kerja dingin | Peralatan memasak, tangki penyimpanan, sirip penukar panas |
| 4xxx | Silikon | Perawatan panas (some) | Kawat las, lembaran mematri, ekstrusi arsitektural |
| 5xxx | magnesium | Kerja dingin | Perangkat keras kelautan, bejana tekan, panel bodi otomotif |
| 6xxx | magnesium Silicon | Perawatan panas | Rangka struktural, mesin, suku cadang otomotif, tangga |
| 7xxx | Seng | Perawatan panas | Perlengkapan luar angkasa, perlengkapan olahraga berperforma tinggi, perkakas cetakan |
| 8xxx | Elemen lain (litium, besi, dll.) | Bervariasi | Aplikasi khusus, foil, kemasan |
Paduan cor menggunakan singkatan yang berbeda. Asosiasi Aluminium mencantumkan nilai pengecoran dengan huruf awal seperti A356 atau A380, yang huruf tersebut mengidentifikasi varian komposisi kecil. Die caster Jepang dan Asia menggunakan sebutan ADC, sehingga ADC12 secara kimiawi mirip dengan A380. Standar Eropa sering merujuk pada bahan yang sama dengan AlSi8Cu3Fe, yang menggambarkan kandungan nominal silikon, tembaga, dan besi secara langsung. Saat Anda menerima penawaran internasional, periksa standar mana yang menjadi acuan sebelum membandingkan komposisi antar pemasok.
Enam Paduan Tempa yang Akan Anda Lihat di Setiap Kutipan
Pasarnya luas, namun sejumlah kecil nilai mencakup sebagian besar komponen mesin dan lembaran. Keenam hal ini selalu muncul dalam gambar teknik dan katalog pemasok.
1100
Aluminium murni komersial dengan ketahanan korosi, konduktivitas termal, dan sifat mampu bentuk yang luar biasa. Kekuatannya rendah, sehingga digunakan ketika kedalaman pembentukan, kinerja listrik atau termal lebih penting daripada bantalan beban.
- Kekuatan luluh tipikal: 34 MPa (O temper)
- Foil, reflektor, papan nama, peralatan kimia
3003
Kelas seri 3000 yang paling umum. Mangan menambah kekuatan sekitar 20% lebih banyak dibandingkan 1100 dengan tetap mempertahankan sifat mampu bentuk dan kemampuan las.
- Kekuatan luluh tipikal: 145 MPa (H14)
- Tangki penyimpanan, penukar panas, peralatan dapur
5052
Paduan terkuat yang tidak dapat diolah dengan panas. Ketahanan korosi yang sangat baik di lingkungan laut dan kekuatan lelah yang baik.
- Kekuatan luluh tipikal: 193 MPa (H32)
- Tangki bahan bakar, perangkat keras kelautan, bejana tekan
6061
Kelas serba guna dengan keseimbangan terbaik. Dapat diolah dengan panas, dapat dilas, dapat dikerjakan dengan mesin, dan tersedia di hampir semua bentuk produk. Ini adalah paduan yang paling banyak dicari oleh toko mesin secara default.
- Kekuatan luluh tipikal: 276MPa (T6)
- Rangka, braket otomotif, suku cadang mesin presisi
6063
Kekuatan lebih rendah dari 6061 tetapi kecepatan ekstrusi dan kualitas permukaan jauh lebih baik. Pilihan standar untuk profil arsitektur dan penyelesaian dekoratif.
- Kekuatan luluh tipikal: 214 MPa (T6)
- Bingkai jendela, pegangan tangan, heat sink LED
7075
Opsi kekuatan tinggi. Seng memberikan kekuatan yang mendekati baja pada kondisi T6, namun kemampuan mesin dan ketahanan terhadap korosi lebih sulit dikelola, dan biayanya lebih tinggi.
- Kekuatan luluh tipikal: 503 MPa (T6)
- Perlengkapan luar angkasa, alas cetakan, suku cadang sepeda kompetisi
Dari sudut pandang pembelian, keenam tingkatan di atas menjawab sebagian besar permintaan aluminium dalam bentuk lembaran, pelat, batangan, tabung, dan profil. Ketika gambar memerlukan "aluminium" tanpa tingkatan, 6061-T6 adalah standar paling aman untuk suku cadang mesin, dan 3003 adalah standar yang masuk akal untuk pekerjaan lembaran logam. Kesenjangan antara kedua default tersebut adalah tempat terjadinya sebagian besar kesalahan pemilihan material.
Mengapa 6061 Merupakan Paduan Serba Guna yang Paling Umum Digunakan
Jika salah satu grade harus menyandang gelar "paduan aluminium yang paling umum digunakan", maka 6061 adalah kandidat terkuat untuk komponen mesin dan struktural. Paduan tersebut mengandung 0,4-0,8% silikon dan 0,8-1,2% magnesium, yang membentuk magnesium silisida selama penuaan buatan. Mekanisme pengerasan presipitasi menghasilkan kekuatan luluh sekitar 276 MPa pada temper T6, kira-kira tiga kali lipat dari kekuatan luluh 1100, sekaligus menjaga perpanjangan di atas 12%.
Keuntungan praktisnya menjelaskan dominasinya. 6061 dapat dilas dengan baik pada sebagian besar kabel pengisi standar, dikerjakan dengan bersih, dan dapat dianodisasi hingga hasil akhir yang cukup konsisten. Ini tersedia dalam bentuk pelat, batangan, tabung, ekstrusi dan penempaan. Rantai pasokan sangat dalam, sehingga waktu tunggu dan harga tetap stabil. Para desainer juga mengapresiasi responsnya yang dapat diprediksi terhadap operasi sekunder seperti pengeboran, penyadapan, dan penggilingan CNC.
Sebutan temperamen penting saat membandingkan kutipan. Batangan 6061-T6 dan batangan 6061-T4 memiliki kekuatan luluh yang berbeda, kemampuan mesin yang berbeda, dan kekerasan akhir yang berbeda, meskipun komposisinya sama. Jika pemasok Anda mengutip "6061" tanpa emosi, mintalah sebutan lengkapnya. Untuk komponen struktural dan mesin, T6 merupakan spesifikasi dominan. Untuk bagian lembaran yang dibentuk, suhu O atau H mungkin lebih tepat, dan menentukan suhu yang salah dapat menyebabkan retak selama pembengkokan atau pengupasan selama pembentukan benang.
Perbandingan umum untuk arsitektur adalah 6063, yang memperdagangkan kekuatan untuk kecepatan ekstrusi dan kualitas permukaan. Tabel di bawah menunjukkan perbedaan kedua nilai tersebut.
| Properti (T6 Temper) | 6061-T6 | 6063-T6 |
|---|---|---|
| Kekuatan tarik | ~310 MPa | ~241 MPa |
| Kekuatan hasil | ~276 MPa | ~214 MPa |
| Perpanjangan saat putus | 12-17% | 12-18% |
| Kecepatan ekstrusi | Sedang | Tinggi |
| Penampilan anodisasi | Bagus | Luar biasa |
| Suku cadang mesin yang khas | Braket, rumah, katup | Profil, rel, trim |
Perbedaannya penting ketika Anda mencari rumah mesin atau braket struktural. Suku cadang 6061-T6 memiliki kekuatan luluh hampir 30% lebih tinggi dibandingkan suku cadang 6063-T6 yang setara, sehingga peralihan grade tanpa mengubah geometri akan mengubah kinerja mekanis produk akhir. Jika gambar tidak menyatakan persyaratannya, penawaran termurah sering kali menang, dan produk yang dipasang mungkin tidak dapat bertahan dalam beban servis yang diharapkan.
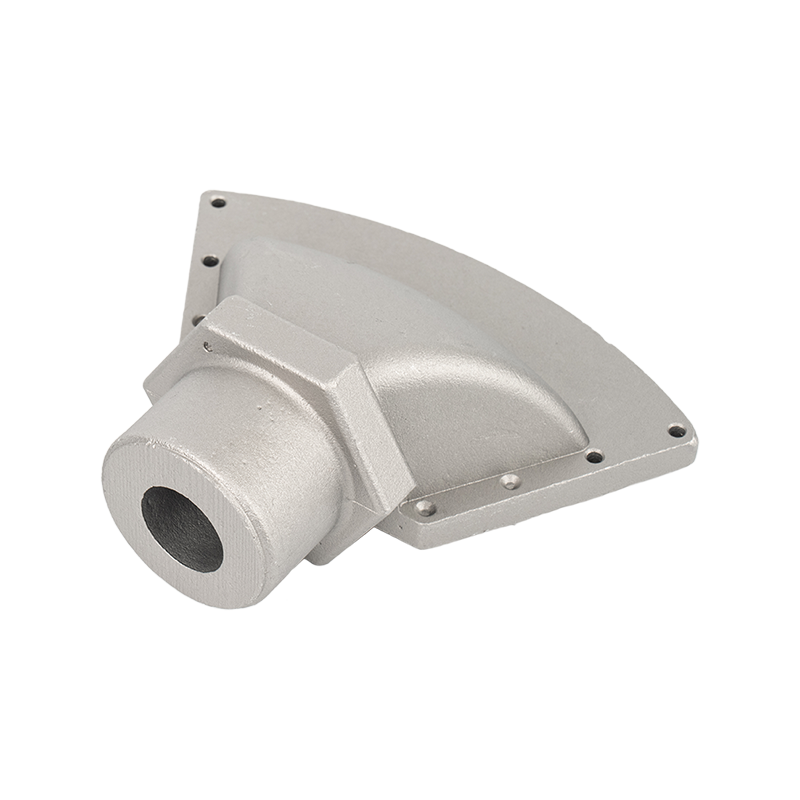 Tinggi-Strength Aluminum Alloy Castings for Structural Components Opsi pengecoran ini menonjolkan paduan A380 (ADC12), yang kandungan silikonnya tinggi menghasilkan fluiditas yang sangat baik untuk die casting berdinding tipis, sementara tembaga menambah kekerasan dan kemampuan mesin—ideal untuk housing, braket, dan komponen pompa. Lihat Produk →
Paduan Die Casting: Jawabannya Berubah di Pengecoran
Ketika komponen diproduksi dengan die casting bertekanan dan bukan dengan permesinan, paduan aluminium yang paling umum adalah A380, juga disebut ADC12. A380 menggabungkan kandungan silikon, tembaga, dan aluminium yang tinggi dengan sedikit zat besi, mangan, dan magnesium. Kandungan silikon sekitar 8% memberikan fluiditas logam cair yang sangat baik, yang penting untuk mengisi rongga berdinding tipis. Penambahan tembaga meningkatkan kekerasan dan kemampuan mesin. Hasilnya adalah paduan serbaguna yang menutupi rumah, braket, bagian pompa, dan penutup struktural.
Nilai pengecoran berbeda dengan nilai tempa karena persyaratannya berbeda. Paduan die casting harus tahan terhadap robekan panas selama pemadatan, tidak boleh bereaksi berlebihan dengan cetakan baja, dan harus mengalir dengan mudah pada tahap pengisian. Aluminium murni dan banyak komposisi tempa mempunyai kinerja yang buruk pada kondisi tersebut. Itulah sebabnya Anda tidak akan melihat 6061 ditentukan untuk proses die casting bertekanan konvensional; itu mengeras dengan terlalu banyak risiko penyusutan dan porositas. Ketika desainer membutuhkan properti kelas tempa, mereka mengolah bagian tersebut dari batangan atau pelat alih-alih mencoba menuangnya.
Nilai die casting yang umum meliputi:
- A380 / ADC12 - pekerja keras umum dengan kekuatan yang baik, kekencangan tekanan dan konduktivitas termal.
- A383 / ADC10 - kandungan silikon sedikit lebih tinggi untuk fluiditas yang lebih baik pada bagian geometris yang kompleks.
- A360 - ketahanan terhadap korosi yang lebih tinggi dan kekencangan tekanan yang lebih baik untuk komponen hidrolik dan pneumatik.
- A356 / A357 - paduan pengecoran yang dapat diolah dengan panas yang digunakan jika keuletan dan persetujuan struktural penting, biasanya dalam pengecoran bertekanan rendah atau gravitasi.
- AlMg5Si2 (518 keluarga) - paduan aluminium-magnesium dengan ketahanan korosi terbaik yang juga dapat dianodisasi, meskipun paduan kaya magnesium memerlukan penanganan khusus selama peleburan.
| Paduan | Kekuatan Tarik (MPa) | Kekuatan Hasil (MPa) | Perpanjangan (%) | Aplikasi Khas |
|---|---|---|---|---|
| A380 / ADC12 | ~324 | ~159 | 3.5 | Penutup, braket, rumah perkakas listrik |
| A383 / ADC10 | ~310 | ~152 | 3.5 | Perumahan kompleks berdinding tipis |
| A360 | ~317 | ~165 | 4.0 | Komponen pneumatik dan hidrolik |
| A356-T6 | ~262 | ~186 | 6.0 | Pengecoran struktural, pelek roda, braket |
| AlMg5Si2 | ~270 | ~140 | 12.0 | Komponen laut dan kontak makanan |
Keputusan antara A380 dan A356 sering kali ditentukan oleh ketebalan dan keuletan dinding. A380 mengisi bagian tipis dan geometri kompleks dengan cacat lebih sedikit, sehingga mendominasi housing dan rangka bervolume tinggi. A356, setelah perlakuan panas T6, menawarkan perpanjangan sekitar enam hingga sepuluh kali lebih banyak, yang penting untuk bagian yang harus berubah bentuk daripada retak akibat benturan atau getaran. Pemasok pengecoran yang memahami kedua kelompok pengecoran dapat merekomendasikan pengecoran yang tepat sebelum perkakas dipotong, sehingga menghindari modifikasi cetakan yang mahal di kemudian hari.
Untuk produsen die casting khusus, keputusan paduan biasanya dibuat pada awal fase penawaran. Gambar tersebut dapat menentukan tingkat tempa, tetapi jika geometri bagian dirancang untuk pengecoran, tim teknik pelanggan biasanya akan menyetujui tingkat pengecoran yang setara seperti A380 atau A356. Penggantian tersebut harus diverifikasi terhadap persyaratan tekanan, paparan korosi dan kebutuhan penyelesaian pasca pengecoran.
 Coran Tahan Korosi Paduan Aluminium-Seng Direkayasa untuk lingkungan yang menantang, pengecoran aluminium-seng ini menawarkan ketahanan terhadap korosi dan kekuatan struktural. Cocok untuk aplikasi luar ruangan atau agak korosif dan mendukung geometri khusus melalui die casting presisi dan finishing CNC. Lihat Produk →
Kerangka Seleksi Praktis untuk Komponen Anda
Daripada menghafal satu jawaban "paling umum", para insinyur harus membandingkan beban, lingkungan, dan jalur produksi. Bagan di bawah menunjukkan perkiraan kekuatan luluh untuk kadar yang dibahas sehingga Anda dapat melihat kisarannya secara sekilas.
Kekuatan hanya satu poros. Daftar periksa berikut berisi pertanyaan-pertanyaan yang harus ditanyakan oleh teknisi sumber sebelum menetapkan nilai.
- Pemuatan mekanis: Beban statis, siklik, benturan atau kejut. Stres yang lebih tinggi biasanya mendorong Anda menuju grade tempa 6xxx atau 7xxx, atau grade cor yang diberi perlakuan panas seperti A356-T6.
- Lingkungan pemaparan: Udara asin, kelembapan, bahan kimia industri, atau kontak dengan makanan. Paduan 5xxx dan coran A360 yang tidak dapat diolah dengan panas menyebabkan kinerja korosi.
- Suhu pengoperasian: Aluminium mempertahankan kekuatannya dengan baik pada suhu rendah, tetapi mulur di atas 150°C menjadi relevan. Verifikasi temper dan lapisan untuk aplikasi panas.
- Rute produksi: Fabrikasi lembaran logam menggunakan 3xxx dan 5xxx; ekstrusi menggunakan 6xxx; pemesinan dari penutup pelat 6061 dan 7075; die casting bertekanan menggunakan A380, A383 atau A360.
- Bergabung: Pengelasan lebih disukai 6061, 5052 dan 3003. Beberapa paduan 7xxx sulit untuk dilas dan memerlukan bahan pengisi khusus.
- Persyaratan permukaan: Kualitas anodisasi berbeda berdasarkan paduannya. 6063 dan 5052 dianodisasi hingga hasil akhir yang bersih dan cerah; paduan tembaga tinggi tidak.
- Biaya dan ketersediaan: 3003 dan 6061 memiliki rantai pasokan terdalam dan premi terendah. 7075 dan paduan pengecoran khusus harganya lebih mahal dan mungkin memiliki waktu tunggu yang lebih lama.
Kerangka kerja ini berfungsi untuk komponen tempa dan cor. Tujuannya bukan mengejar angka tertinggi, namun mencocokkan material dengan risiko kegagalan yang dominan. Rumah katup yang harus menahan siklus tekanan memerlukan kekuatan lelah dan kekencangan tekanan yang baik; braket eksterior kosmetik membutuhkan ketahanan terhadap korosi dan hasil akhir anodisasi yang bersih. Menuliskan persyaratan sebagai sebuah kalimat biasanya mengungkapkan kelompok paduan mana yang sesuai lebih cepat daripada memindai tabel properti.
Mencari Suku Cadang Aluminium Cor Khusus: Apa yang Harus Diverifikasi Sebelum Anda Memesan
Setelah Anda memilih paduan, sistem mutu pemasok menentukan apakah suku cadang yang dikirim sesuai dengan spesifikasi. Dalam die casting aluminium khusus, empat area perlu diperhatikan sebelum Anda berkomitmen pada pesanan produksi.
Sertifikasi Bahan
Mintalah sertifikat yang menyatakan komposisi paduan dan standar yang digunakan. Pabrik pengecoran yang memiliki reputasi baik memverifikasi setiap panas dengan spektrometer emisi optik dan menyimpan catatan untuk ketertelusuran. Jika produk Anda tunduk pada persyaratan otomotif, sistem mutu pabrik harus mengikuti IATF 16949, bukan hanya sertifikat ISO 9001 umum. Kedua standar tersebut berbeda secara signifikan dalam hal seberapa banyak pengendalian proses dan dokumentasi yang diharapkan dari pemasok.
Porositas dan Ketat Tekanan
Porositas adalah cacat paling umum pada cetakan cetakan bertekanan. Tampaknya ketika gas yang terperangkap atau rongga susut terbuka selama pemadatan. Untuk komponen penyekat seperti badan katup dan rumah kompresor, tentukan kelas porositas, tekanan uji kebocoran, dan laju kebocoran yang dapat diterima. Komponen yang terlihat sama di permukaan bisa rusak parah di bawah tekanan setelah dipasang, sehingga kriteria penerimaan harus ditulis dalam pesanan pembelian, bukan diasumsikan.
Toleransi Dimensi dan Tunjangan Pemesinan
Die casting memiliki toleransi yang wajar, namun pemesinan biasanya diperlukan untuk permukaan kritis, lubang berulir, dan lubang bantalan. Diskusikan dengan pemasok di mana stok permesinan harus disimpan dan bagaimana komponen tersebut akan ditempatkan di perlengkapan. Pemasok yang baik akan menjalankan proses pengecoran dan pemesinan dengan sistem datum yang sama untuk menghindari kesalahan tumpukan. Hal ini menjadi lebih penting ketika pengecoran merupakan salah satu bagian dari perakitan yang lebih besar yang mencakup pembelian bantalan, segel atau motor listrik.
Operasi Penyelesaian dan Sekunder
Anodisasi, pelapisan bubuk, konversi kromat, deburring, penggulingan, dan pengujian tekanan semuanya mengubah biaya dan waktu tunggu proyek pengecoran. Konfirmasikan apakah pemasok menangani operasi sekunder secara internal. Pabrik yang terintegrasi secara vertikal dapat mengurangi risiko logistik dan mengkomunikasikan masalah kualitas lebih cepat dibandingkan jaringan subkontraktor. Jika Anda ingin menilai pemasok tanpa memesan penerbangan, tur virtual ke lantai produksi adalah filter pertama yang berguna. Anda bisa ikuti tur pabrik virtual di sini untuk melihat bagaimana bengkel die casting khusus diatur mulai dari pembuatan cetakan hingga pembersihan akhir.
 Suku Cadang Cor Paduan Aluminium Presisi dengan Operasi Sekunder Suku cadang cor ini menekankan manufaktur khusus dengan presisi tinggi, mengintegrasikan die casting dengan permesinan CNC, pengeboran, dan penyadapan. Perawatan permukaan seperti pelapisan bubuk atau pelapisan meningkatkan daya tahan, mendukung rakitan yang rumit, dan standar kualitas yang ketat. Lihat Produk →
Pertanyaan yang Sering Diajukan
Paduan aluminium apa yang paling umum digunakan secara keseluruhan?
Untuk komponen mesin dan struktural, 6061 adalah paduan aluminium yang paling umum digunakan. Untuk lembaran dan canai, 3003 adalah grade terdepan. Dalam die casting bertekanan, A380, juga dikenal sebagai ADC12, adalah paduan yang paling banyak digunakan. Jawabannya tergantung pada proses produksinya.
Apa perbedaan antara 6061 dan 3003?
6061 adalah paduan yang dapat diolah dengan panas dengan kekuatan luluh sekitar dua kali lipat 3003 dalam temper standar. 3003 adalah paduan yang tidak dapat diolah dengan panas yang dipilih karena sifat mampu bentuk dan ketahanan korosi yang unggul dalam aplikasi lembaran. 6061 tipikal untuk suku cadang mesin, sedangkan 3003 mendominasi tangki, saluran, dan peralatan masak.
Bisakah aluminium 6061 die cast?
Die casting bertekanan konvensional 6061 tidak disarankan karena paduannya mengeras dengan penyusutan dan porositas yang berlebihan. Desainer yang memerlukan kekuatan tingkat 6061 baik mengerjakan bagian dari batangan, pelat, atau ekstrusi, atau menentukan paduan pengecoran seperti A356 yang dapat diberi perlakuan panas hingga tingkat kekuatan yang sebanding.
Paduan aluminium manakah yang terbaik untuk lingkungan air asin?
Di antara paduan umum, 5052 dan paduan magnesium-aluminium 5xxx lainnya menawarkan ketahanan korosi terbaik. Untuk komponen cor, paduan pengecoran A360 atau aluminium-magnesium lebih disukai jika diperkirakan akan terpapar di laut. Anodisasi atau pelapisan bubuk semakin memperpanjang masa pakai.
Apakah ADC12 sama dengan A380?
ADC12 adalah sebutan Jepang untuk paduan die casting yang secara kimia mirip dengan A380. Keduanya mengandung sekitar 8% silikon dan 3% tembaga. Perbedaan kecil dalam batas besi dan mangan dapat mempengaruhi keuletan dan perilaku penyolderan cetakan, jadi pastikan standar yang tepat sebelum melakukan pengadaan internasional.
Bagaimana cara memilih antara 6061-T6 dan 7075-T6?
Pilih 6061 jika biaya, kemampuan las, dan ketahanan korosi penting, serta tegangannya sedang. Pilih 7075 hanya jika desainnya menuntut kekuatan yang jauh lebih tinggi, seperti barang luar angkasa atau perlengkapan olahraga kelas atas. 7075 lebih mahal, lebih sulit untuk dikerjakan, dan memerlukan lapisan pelindung di lingkungan yang korosif.
Apa paduan aluminium terbaik untuk pemesinan CNC?
6061-T6 adalah pilihan terbaik untuk pemesinan CNC karena menggabungkan kekuatan yang baik, pembentukan chip yang sangat baik, dan ketersediaan yang luas. 7075-T6 menawarkan kekuatan yang lebih tinggi tetapi perkakas lebih cepat aus dan harganya lebih mahal. Untuk proses produksi yang sangat tinggi, grade pemesinan bebas seperti 2011 atau 6020 dapat mengurangi waktu siklus, namun mengorbankan ketahanan atau kekuatan terhadap korosi.
Kesimpulan Terakhir: Cocokkan Paduan dengan Prosesnya
Paduan aluminium yang paling umum digunakan bukanlah angka tetap yang tertulis di buku pegangan. Ini adalah tingkatan yang paling sesuai dengan rute produksi dan kondisi servis suku cadang Anda. 6061 adalah standar untuk pekerjaan struktur mesin. 3003 adalah standar untuk fabrikasi pembentukan dan lembaran. A380 adalah standar untuk die casting bertekanan tinggi. Mengetahui pertanyaan mana yang sebenarnya Anda jawab, apakah itu kekuatan struktural, kemampuan bentuk lembaran, atau kemampuan pengecoran, lebih berharga daripada menghafal nomor kelas apa pun.
Ketika proyek Anda berpindah dari prototipe ke produksi volume, percakapan material harus mencakup pengecoran, bukan hanya kantor desain. Produsen pengecoran yang berpengalaman dapat memberikan saran mengenai penggantian paduan, opsi temper, batas porositas, dan rute penyelesaian yang menghemat uang tanpa mengurangi kinerja. Jika Anda mengevaluasi pemasok pengecoran khusus, bawalah gambar dan lingkungan pengoperasiannya. Pilihan paduan yang tepat, didokumentasikan dan diverifikasi, adalah perbedaan antara komponen yang bertahan dalam servis lapangan dan komponen yang menghasilkan klaim garansi.


